

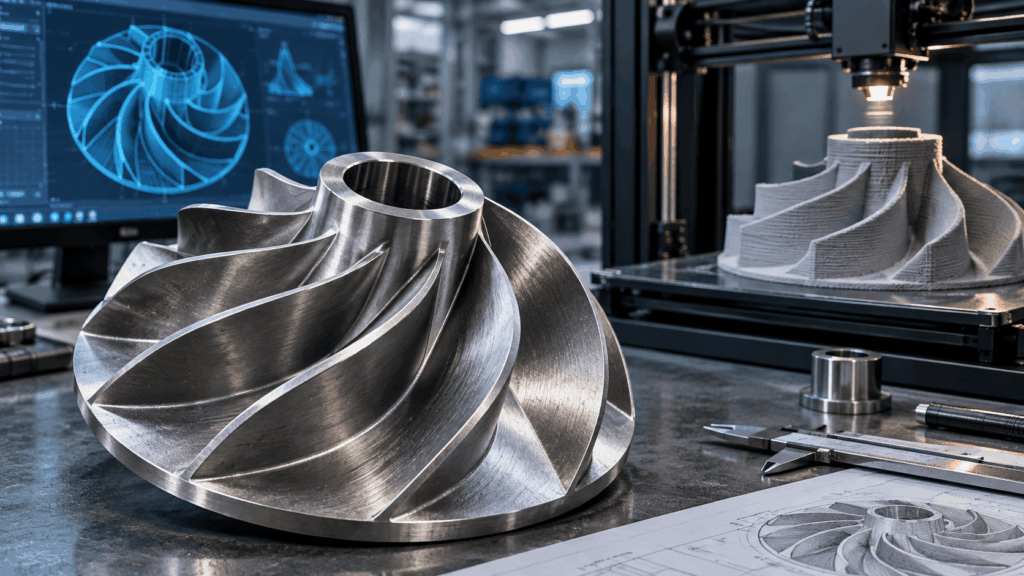
Крыльчатка — один из ключевых элементов насосного, вентиляционного и компрессорного оборудования. Именно она обеспечивает движение жидкости или воздуха, преобразуя механическую энергию вращения в поток рабочей среды. От геометрии лопастей, точности изготовления и состояния поверхности крыльчатки зависят производительность оборудования, уровень вибрации и эффективность его работы.
В процессе эксплуатации рабочие колёса подвергаются износу, механическим нагрузкам, воздействию температур и агрессивных сред. Если крыльчатка повреждена, оборудование может потерять производительность, начать работать с повышенным шумом или вовсе выйти из строя. При этом замена детали не всегда оказывается простой задачей, особенно если речь идёт об устаревших моделях оборудования.
Почему возникают сложности с заменой крыльчаток
Производители насосов и вентиляторов периодически обновляют модельные ряды, прекращая выпуск отдельных комплектующих. В результате исправное оборудование иногда невозможно восстановить обычной заменой изношенной детали.
Наиболее распространённые проблемы:
- Отсутствие оригинальных запчастей. Для оборудования, снятого с производства, поиск подходящей крыльчатки может занять длительное время.
- Высокая стоимость комплектующих. Некоторые рабочие колёса поставляются только в составе крупных узлов.
- Нестандартная геометрия. Крыльчатки специального назначения могут иметь сложную форму лопастей, посадочных отверстий и внутренних каналов.
- Длительные сроки поставки. Заказ запасной части из другой страны способен привести к продолжительному простою оборудования.
- Необходимость модернизации. Иногда требуется не точная копия первоначальной конструкции, а деталь с изменёнными геометрическими или эксплуатационными характеристиками.
В подобных ситуациях рассматриваются альтернативные способы изготовления деталей, включая механическую обработку, литьё и аддитивные технологии.
Как трёхмерная печать применяется при восстановлении деталей
Аддитивное производство основано на послойном формировании физического изделия по цифровой трёхмерной модели. В отличие от традиционной механической обработки, при которой лишний материал удаляется из заготовки, 3D-принтер создаёт деталь путём последовательного добавления материала.
Особенно интересен этот подход при изготовлении изделий со сложной геометрией. Современная 3D печать крыльчатки позволяет воспроизводить рабочие колёса различной конфигурации, создавать опытные образцы и проверять конструктивные решения перед запуском более масштабного производства.
Однако возможность напечатать деталь ещё не означает, что она автоматически подходит для эксплуатации. Для вращающихся элементов имеют значение механическая прочность, устойчивость к центробежным нагрузкам, точность посадки на вал и качество балансировки.
Поэтому изготовление функциональной крыльчатки требует не только подходящего оборудования, но и инженерного анализа будущих условий работы.
От исходной детали до цифровой модели
Если оригинальные чертежи отсутствуют, восстановление крыльчатки начинается с изучения сохранившегося образца.
Специалисты определяют наружный диаметр, размеры ступицы, расположение лопастей, их толщину, угол наклона и другие геометрические параметры. Для простых изделий могут использоваться стандартные измерительные инструменты, а для сложных поверхностей — системы трёхмерного сканирования.
Полученные данные обрабатываются в CAD-программах, где формируется цифровая модель.
При этом важно учитывать, что изношенная крыльчатка не всегда точно отражает первоначальную конструкцию. Деформированные или разрушенные участки приходится восстанавливать на основании сохранившейся геометрии, технической документации и инженерных расчётов.
После моделирования выполняется проверка посадочных размеров, зазоров и возможных зон возникновения повышенных напряжений.
Какие материалы применяются для изготовления крыльчаток
Выбор материала зависит от назначения оборудования, частоты вращения, температуры и характеристик рабочей среды.
PLA часто используется для создания макетов и проверки геометрии. Материал сравнительно прост в печати, однако его теплостойкость и эксплуатационные свойства ограничивают применение в нагруженных механизмах.
PETG отличается достаточно хорошей ударной вязкостью и технологичностью. Он может применяться при изготовлении прототипов и некоторых малонагруженных функциональных элементов после проверки условий эксплуатации.
ABS обладает более высокой теплостойкостью по сравнению с PLA, но требует соблюдения специальных условий печати для уменьшения деформаций.
Полиамид (нейлон) представляет интерес благодаря сочетанию прочности, вязкости и износостойкости. Вместе с тем его свойства зависят от конкретной марки, влажности и технологии производства.
Металлические сплавы используются в промышленной аддитивной печати, когда необходимо получить детали с высокими механическими характеристиками. Изготовление металлических крыльчаток может включать термическую и механическую обработку, контроль внутренней структуры и балансировку.
Нельзя выбирать материал только по показателю прочности. Не менее важны усталостная стойкость, химическая совместимость с рабочей средой и способность сохранять свойства при длительной эксплуатации.
Почему балансировка имеет особое значение
Даже небольшое отклонение распределения массы относительно оси вращения способно вызвать дисбаланс. При увеличении частоты вращения возникающие динамические нагрузки возрастают.
Последствиями могут стать повышенная вибрация, ускоренный износ подшипников, повреждение уплотнений и сокращение срока службы оборудования.
Поэтому для рабочих колёс, предназначенных для реальной эксплуатации, может потребоваться динамическая балансировка на специальном оборудовании.
Кроме того, необходимо контролировать соосность посадочного отверстия, биение и качество сопряжения крыльчатки с валом.
Наличие точной цифровой модели и визуально правильной формы само по себе не гарантирует безопасной работы изделия.
Когда 3D-печать экономически оправданна
Аддитивные технологии наиболее интересны при единичном и мелкосерийном изготовлении, особенно когда создание пресс-форм или специальной технологической оснастки экономически нецелесообразно.
Например, при разработке новой вентиляционной системы может потребоваться проверка нескольких вариантов формы лопастей. Изготовление каждого образца традиционными методами иногда оказывается затратным и продолжительным процессом.
Трёхмерная печать позволяет последовательно создавать экспериментальные варианты, сравнивать их характеристики и вносить изменения в цифровую модель.
Другой пример — восстановление небольшого оборудования, для которого больше не выпускаются запасные части. При наличии инженерной документации или пригодного для измерений образца возможно разработать замену, предварительно оценив применимость выбранной технологии.
Однако при массовом выпуске одинаковых изделий традиционное литьё или механическая обработка могут обеспечить меньшую себестоимость одной детали. Поэтому выбор производственного метода всегда требует расчёта.
Ограничения аддитивных технологий
Несмотря на широкий спектр возможностей, трёхмерная печать не является универсальным способом восстановления любых вращающихся деталей.
В частности, необходимо учитывать:
- анизотропию механических свойств, возникающую при некоторых технологиях послойного производства;
- возможные внутренние дефекты и пористость;
- ограниченную точность отдельных технологических процессов;
- необходимость последующей обработки посадочных поверхностей;
- влияние температуры, вибрации и циклических нагрузок;
- требования к сертификации и испытаниям ответственных деталей.
Особенно осторожно следует подходить к изготовлению высокоскоростных крыльчаток турбин, компрессоров и других механизмов, разрушение которых может представлять опасность.
Для таких изделий необходимы расчёты, подтверждение характеристик материала и испытания по требованиям конкретного оборудования. В ряде случаев правильным решением остаётся использование оригинального сертифицированного рабочего колеса.
Перспективы применения технологий
Развитие аддитивного производства постепенно расширяет возможности ремонта и модернизации промышленного оборудования.
Цифровые модели деталей можно хранить в электронных архивах, корректировать при необходимости и использовать для изготовления новых экземпляров без повторной разработки конструкции.
Перспективным направлением является сочетание обратного инжиниринга, компьютерного моделирования и экспериментальных испытаний. Такой подход позволяет не просто копировать существующие детали, но и исследовать способы улучшения их характеристик.
При этом ключевую роль продолжает играть инженерная квалификация. Качество рабочего колеса определяется не только точностью печати, но и правильностью расчётов, выбором материала, технологией последующей обработки и контролем готового изделия.
Заключение
Восстановление крыльчаток насосов и вентиляторов требует комплексного подхода. Необходимо учитывать конструкцию оборудования, условия эксплуатации, характеристики материалов и требования к безопасности.
Трёхмерная печать стала одним из инструментов, позволяющих решать задачи прототипирования, мелкосерийного производства и воспроизведения труднодоступных комплектующих. Но её использование должно быть технически обоснованным.
Наиболее эффективный результат достигается тогда, когда цифровое моделирование, выбор технологии изготовления и испытания рассматриваются как части единого производственного процесса. Именно это позволяет оценивать не только возможность создания детали, но и её пригодность для дальнейшей эксплуатации.


